

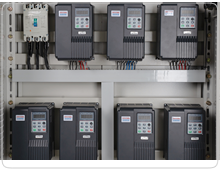

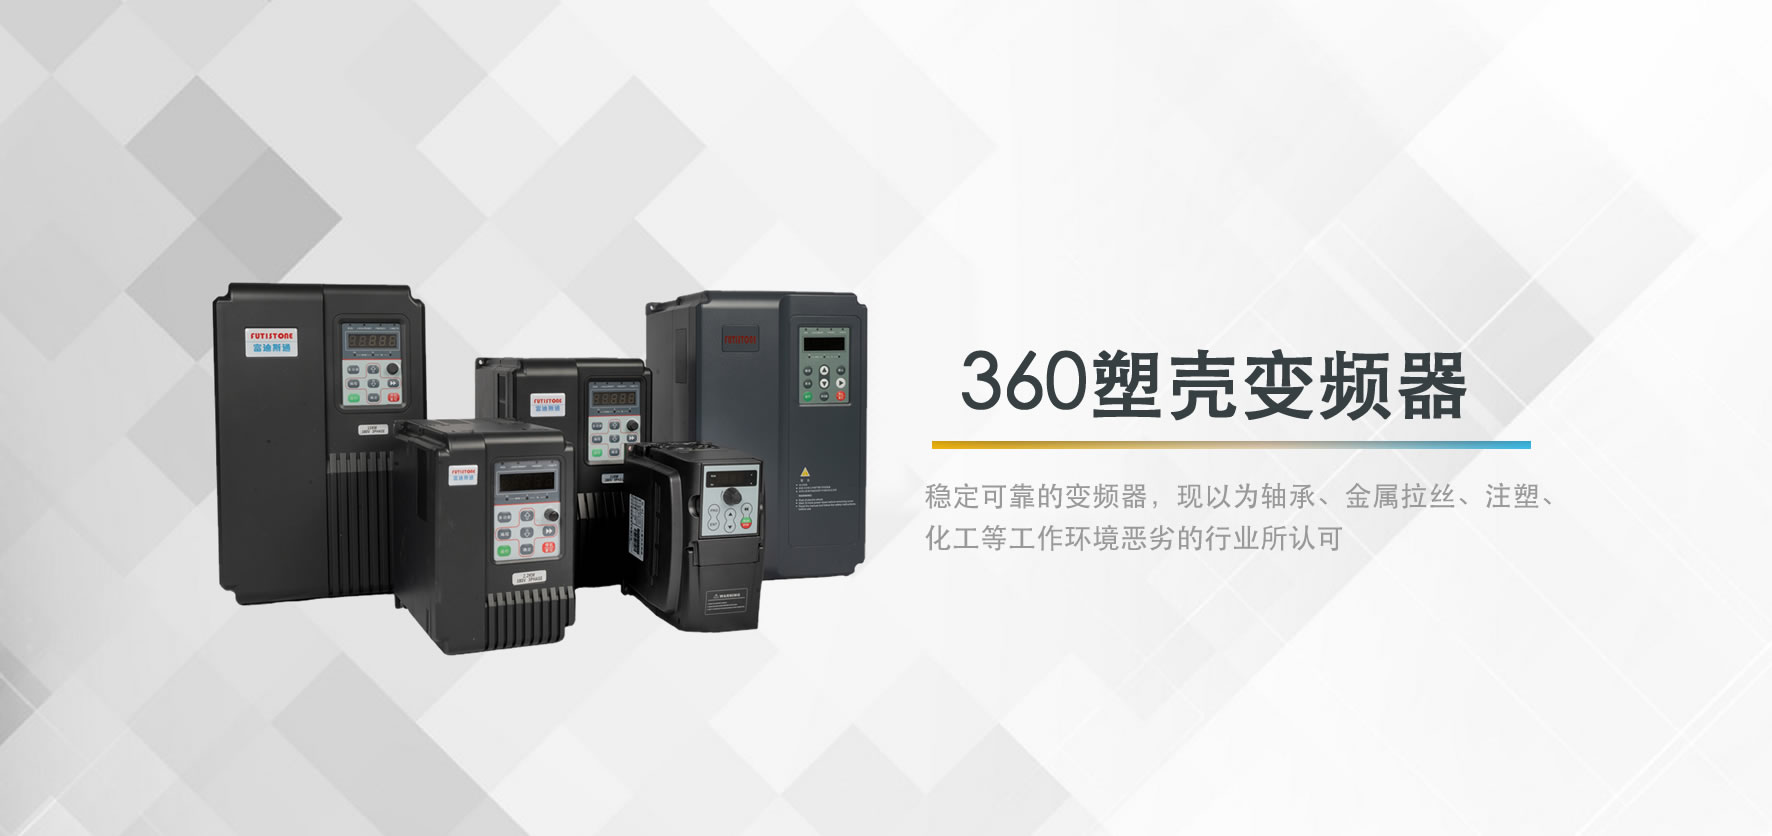
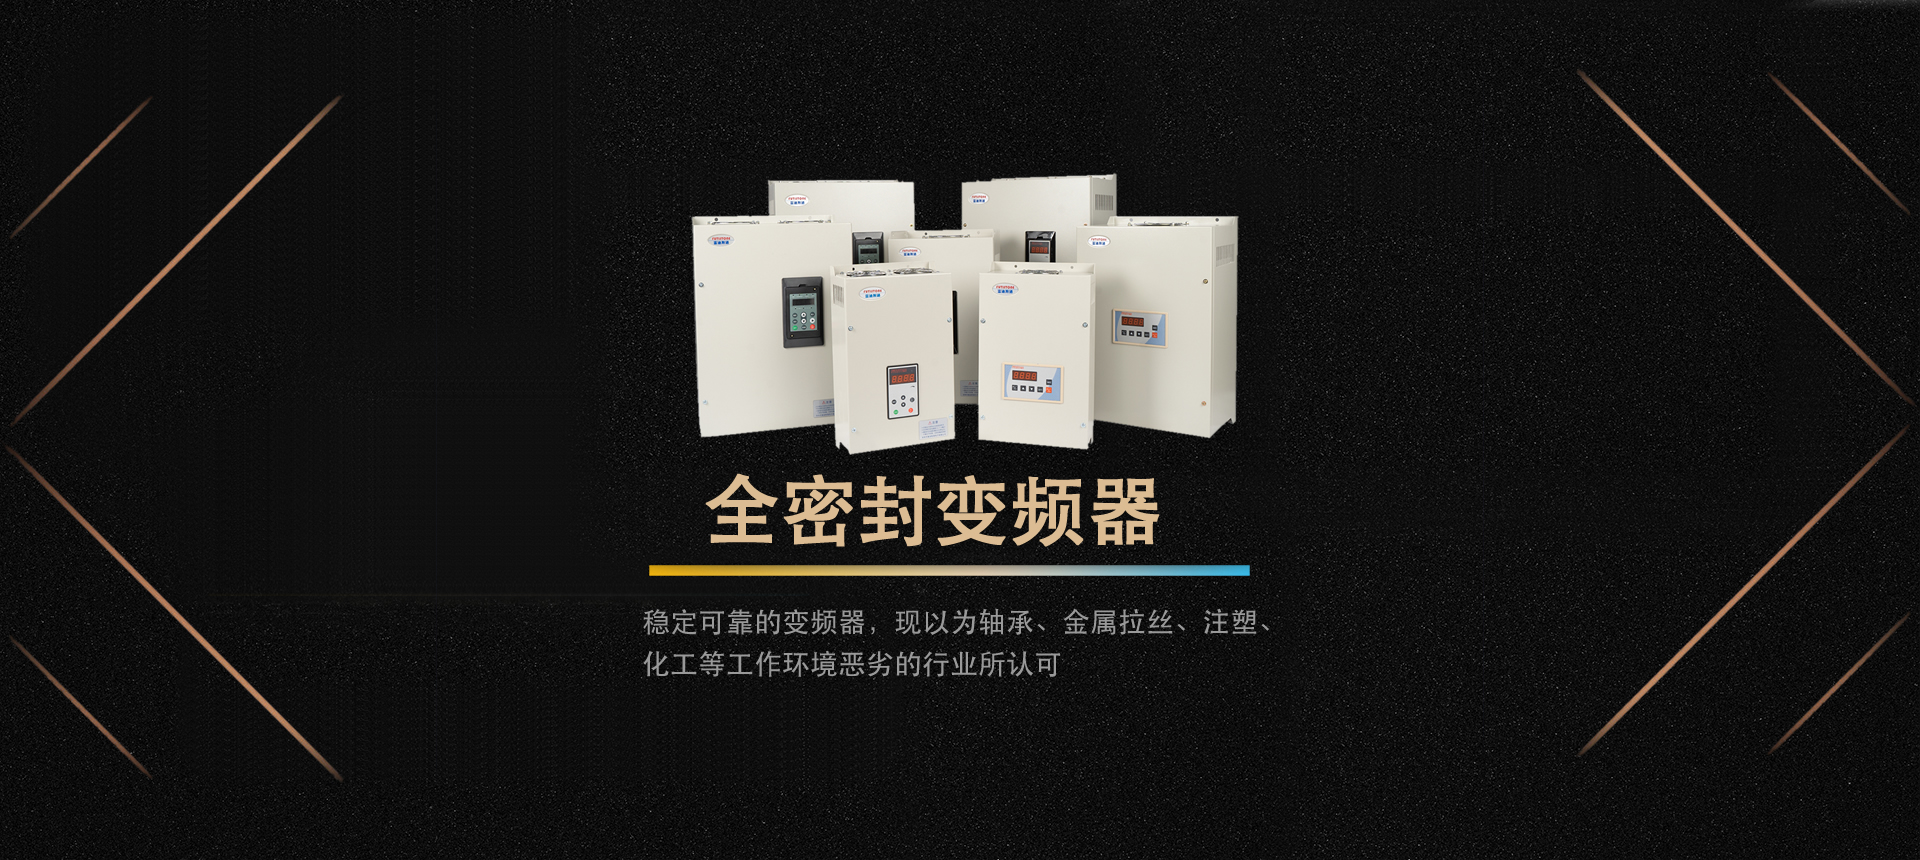

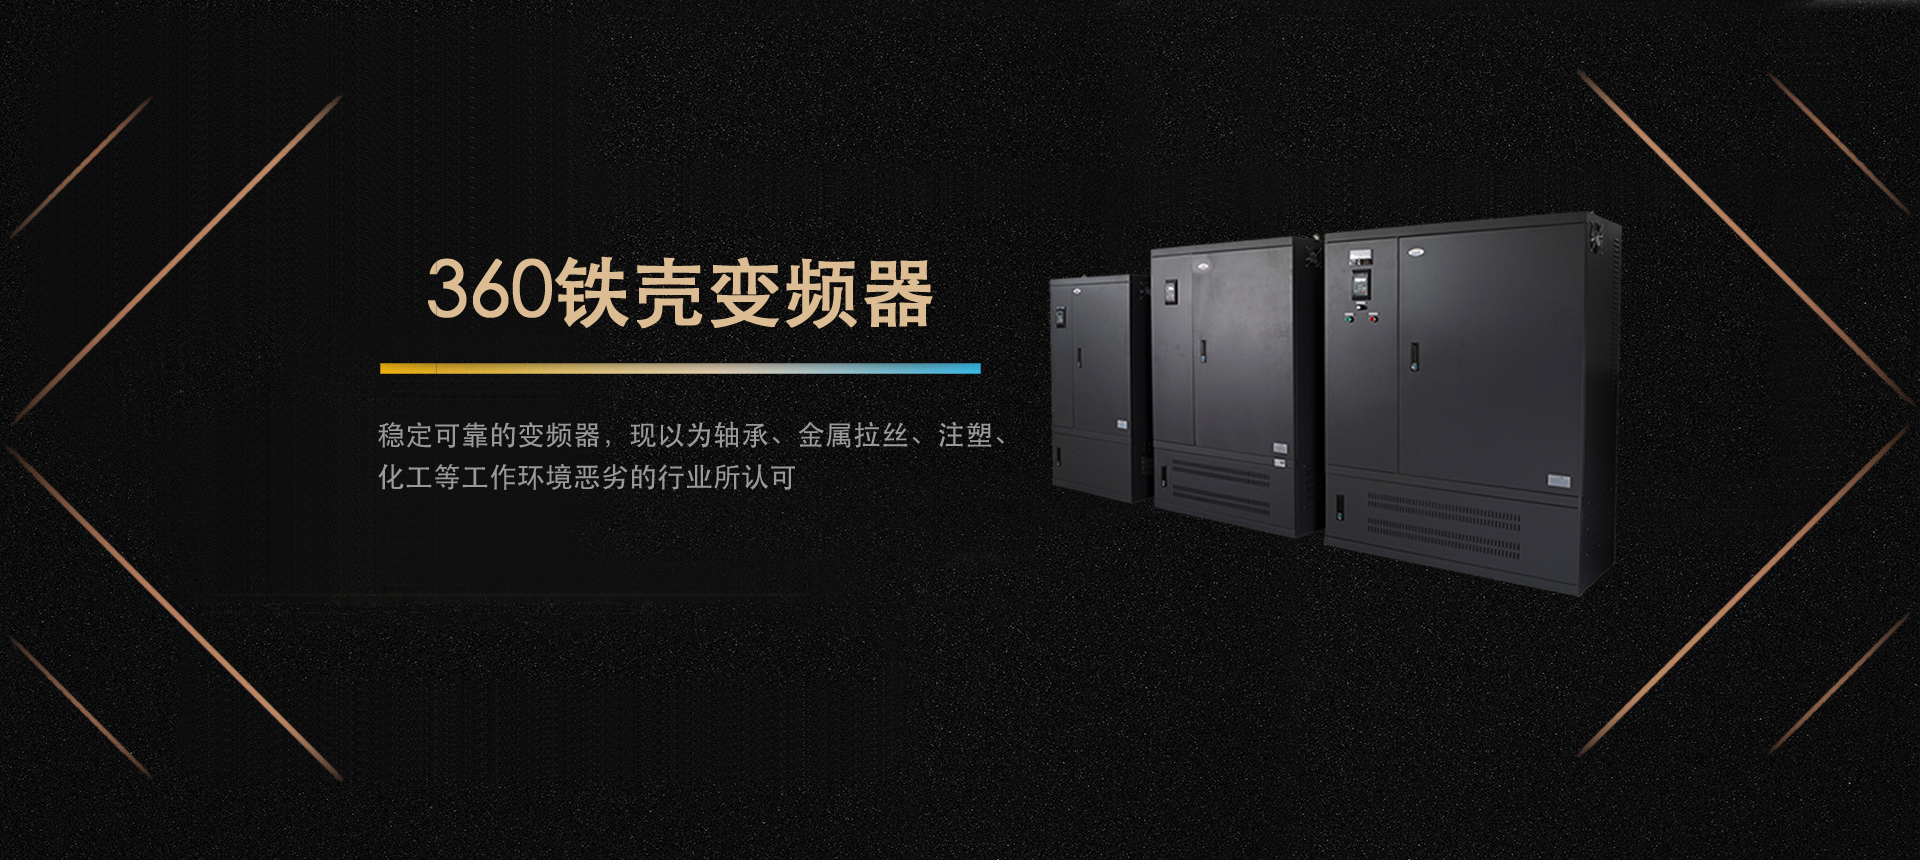
数控车床加工精度好不好,主轴是决定性的那一环。粗加工要低速大切削量,转速不能在吃刀时往下掉;精加工要转速稳、振动小,不然表面粗糙度就上不去;换工序、正反转切换还得快,辅助等待时间一长,单件节拍就被拖住。车间里切削液飞溅、金属粉尘、强电磁干扰也都在。给主轴配专用变频器,就是把低速力矩、加减速响应和稳定性这几样做扎实,让主轴按工艺要求转。
上变频之后,低速重切削时转矩能顶住,不容易闷车、掉速,刀具崩损和废品跟着少;加减速时间短,频繁启停和正反转能很快到设定转速。矢量控制让转速在负载变化时保持平稳,同一批零件的尺寸一致性更好。需要主轴准停、刚性攻丝的机型,配编码器做闭环也能实现,不必一律上伺服方案,设备成本能压下来一截。待机和轻载段机器会按负载调输出电压,这部分电耗省得下来。过流、过压、欠压、过热、过载这些保护都在机内,异常时先动作,主轴电机和变频器都少受损伤。
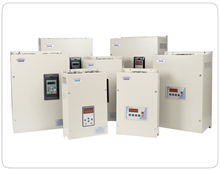
选型先看控制方式。重切削场合得用矢量控制型,V/F 通用机低速力矩不足,吃刀量一大就露馅;功率按主轴电机额定功率和电流选,重载建议放大一档。再看功能匹配:要不要多段速、转矩补偿、编码器闭环,跟车床的控制逻辑和通讯协议对不对得上,最好在下单前把这些说清楚。环境方面,切削液和金属粉尘是主轴驱动常见的故障源,外壳密封、电路板三防涂层、抗振动设计、抗干扰能力都要问到。富迪斯通的数控车床主轴专用变频器功率覆盖 0.75–500kW,小型仪表车床到大型数控立车都能对上型号,0.5Hz 可输出 150% 额定转矩,支持多种工业总线通讯,方便接数控系统。
采购时常见的坑,是拿通用变频器按功率凑数。功率对得上,但低速转矩和动态响应跟不上,装上去加工精度没改善,反而多了一堆调试麻烦。也有人只盯采购价,忽略主轴一天转十几个小时,效率差一点、废品多几件,一年下来的账比设备差价难看。还有一点是适配服务:车床品牌杂、控制逻辑各不相同,供应商能不能按机床实际调参数、装完能不能配合联调,比报价更影响最终效果。
常州市富迪斯通电子有限公司 1999 年在常州成立,是变频器的源头生产厂家,二十多年只做这一个品类,国家高新技术企业,全系列产品过了 ISO9001 和 CE。机壳、散热结构、电路板到控制程序都是自己做的,所以能按车床型号、加工工艺和通讯要求预置参数、调控制程序,针对车间多粉尘、切削液飞溅的环境改密封和防护,老机床升级时也不用换主轴电机。
需要咨询数控车床主轴专用变频器的选型、功率匹配或者测算节能收益的,直接联系常州市富迪斯通电子有限公司:何经理 13806113677。车床型号、主轴电机功率、加工材料和要不要准停攻丝,说清楚就能出适配方案和报价。